- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Sheet Extrusion Line: Mga Karaniwang Problema sa Produksyon at Praktikal na Solusyon para sa Stable na Kalidad ng Sheet
Polystyrene (PS) sheet extrusion linesay malawakang ginagamit sa industriya ng pagpoproseso ng mga plastik, ngunit sa aktwal na produksyon, bawat yugto—mula sa paghahanda ng hilaw na materyal hanggang sa paikot-ikot—ay maaaring magpakita ng mga isyu na nakakaapekto sa kalidad at kahusayan. Sinusuri ng artikulong ito ang mga karaniwang pagkakamali, ang ugat ng mga ito, at praktikal na mga hakbang batay sa karanasan sa pagpapatakbo ng frontline, na tumutulong sa mga production team na mabilis na mag-diagnose ng mga problema at ma-optimize ang mga proseso nang epektibo.
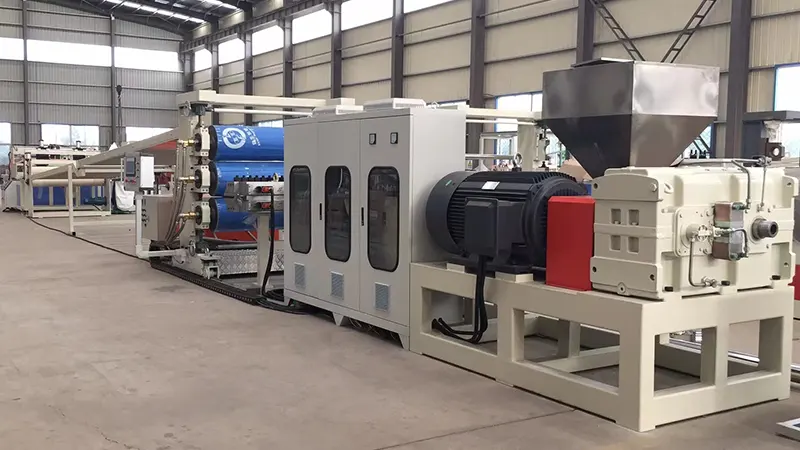
1. Paghahanda ng Hilaw na Materyal: Mga Praktikal na Pagsasaalang-alang
Problema 1: Mga pilak na guhit o bula sa ibabaw ng sheet
Ito ay isang klasikong tanda ng labis na kahalumigmigan. Ang PS ay medyo hygroscopic; kahit maliit na halaga ng moisture ay sisingaw sa natutunaw na temperatura, na magdudulot ng mga pilak na marka sa ibabaw o panloob na mga bula sa natapos na sheet.
Mga solusyon:
-
Tiyakin na ang sistema ng pagpapatayo ay gumagana nang maayos. Mga inirerekomendang kondisyon sa pagpapatuyo: 75–80°C sa loob ng 2–3 oras.
-
Kapag nag-restart pagkatapos ng pag-shutdown, linisin ang unang bahagi ng matunaw upang maiwasan ang pagpasok ng materyal na kontaminado ng moisture sa die.
-
Sa mahalumigmig na panahon, pahabain ang oras ng pagpapatuyo at regular na subaybayan ang moisture content. Ang target na antas ng kahalumigmigan ay dapat na mas mababa sa 0.05%.
Problema 2: Nasira ang mga mekanikal na katangian mula sa labis na paggamit ng regrind
Ang paggamit ng gilid na trim at scrap ay isang epektibong paraan sa pagtitipid sa gastos, ngunit ang regrind ay sumasailalim sa thermal degradation sa bawat ikot ng pagproseso, na humahantong sa pagputol ng chain. Nagreresulta ito sa mga malutong na sheet na may pinababang lakas ng epekto.
Mga solusyon:
-
Panatilihin ang regrind content sa pagitan ng 15% at 25%, na nagsasaayos batay sa mga kinakailangan ng produkto. Para sa mga transparent na sheet na may mataas na kalinawan, bawasan pa ang proporsyon o iwasang ganap na mag-regrind.
-
Patuyuin at tanggalin ang alikabok nang lubusan bago gamitin upang maiwasan ang kontaminasyon.
-
Isaalang-alang ang pagdaragdag ng mga modifier ng epekto upang mabayaran ang pagkawala ng tigas na dulot ng pag-regrind.
2. Seksyon ng Extrusion: Mga Karaniwang Isyu at Pagsasaayos
Problema 3: Pagbabago ng output na humahantong sa hindi pantay na kapal ng sheet
Ito ay isang madalas na isyu sa extrusion system, kadalasang nauugnay sa hindi matatag na bilis ng turnilyo, hindi pantay na pagpapakain, o pabagu-bagong temperatura ng bariles.
Mga hakbang sa pag-troubleshoot:
-
Tingnan kung may "bridging" sa feed hopper (materyal na nakabitin at hindi umaagos pababa). Maglagay ng bridge breaker o lumipat sa sapilitang pagpapakain kung kinakailangan.
-
I-verify ang mga setting ng temperatura sa kahabaan ng extruder barrel. Ang sobrang pag-init sa feed zone ay maaaring magdulot ng maagang pagkatunaw at maling feed.
-
Mag-install ng melt pump sa pagitan ng extruder at die. Ito ay epektibong naghihiwalay ng mga pagbabago-bago ng presyon ng screw-pulsation, tinitiyak ang patuloy na presyon ng pumapasok na mamatay—ito ang isa sa pinakamabisang pamumuhunan para sa katumpakan ng kapal.
Problema 4: Matunaw ang pagkasira at pagdidilaw mula sa sobrang temperatura
Ang PS ay may medyo makitid na window ng pagproseso. Sa itaas ng 240°C, nagiging makabuluhan ang thermal degradation, na nagpapakita bilang dilaw na pagkatunaw at nabawasan ang transparency.
Mga solusyon:
-
Itakda ang mga temperatura ng barrel sa isang unti-unting gradient mula sa feed zone patungo sa metering zone, na may pinakamataas na temperatura na pinananatili sa 220–230°C.
-
Suriin ang bilis ng turnilyo—ang labis na paggugupit mula sa mataas na RPM ay nagdudulot ng hindi gustong frictional heat.
-
Para sa mga paghinto na lumampas sa 15 minuto, babaan ang temperatura ng bariles o linisin ang pagkatunaw upang maiwasan ang pag-upo at pagkasira ng materyal.
3. Die and Calender Control: Mga Pangunahing Punto
Problema 5: Makabuluhang pagkakaiba-iba ng transverse kapal
Karaniwan itong nagreresulta mula sa hindi wastong pagsasaayos ng die lip gap o hindi pantay na pamamahagi ng temperatura ng pagkatunaw sa buong lapad ng die.
Mga solusyon:
-
Ayusin ang die lip gaps batay sa target na kapal. Ang isang karaniwang prinsipyo ng kompensasyon ay upang itakda ang gitna na bahagyang mas payat kaysa sa mga gilid upang i-offset ang pag-urong ng gilid.
-
I-verify na gumagana nang pantay ang lahat ng die heating bands. Ang hindi pantay na temperatura ng die ay nagdudulot ng hindi pare-parehong rate ng daloy ng pagkatunaw.
-
Para sa malalawak na sheet, mag-install ng static mixer sa itaas ng die upang mapabuti ang pagkakapareho ng temperatura ng pagkatunaw sa lapad.
Problema 6: Materyal na dumidikit sa mga calender roll o roll mark sa sheet
Ang mga depektong ito ay direktang nakakaapekto sa kalidad ng ibabaw at hindi katanggap-tanggap para sa mga transparent na aplikasyon ng sheet.
Mga direksyon sa pag-troubleshoot:
-
Suriin ang mga ibabaw ng calender roll kung may mga gasgas, hukay, o nalalabi. Magsagawa ng nakagawiang buli at paglilinis gamit ang mga nakalaang roll cleaner.
-
Maingat na kontrolin ang tatlong-roll na temperatura: karaniwang ang tuktok na roll ay tumatakbo nang bahagyang mas mainit kaysa sa gitnang roll, na ang ibabang roll ay pinaka-cool. Ang mga eksaktong setting ay nakasalalay sa kapal ng sheet at bilis ng linya.
-
Kung gumagamit ng isang release agent o anti-block coating, tiyaking pare-pareho ang paggamit. Ang sobrang pag-apply ay maaaring magdulot ng haze o pagbabawas ng kinang sa ibabaw.
4. Foam PS Sheet: Mga Tukoy na Hamon
Problema 7: Magaspang o hindi pare-parehong istraktura ng cell
Para sa foamed PS sheets, ang cell fineness at uniformity ay kritikal na performance indicators. Ang mga magaspang o hindi pantay na mga cell ay makabuluhang binabawasan ang lakas ng makina at mga katangian ng thermal insulation.
Mga pangunahing punto ng kontrol:
-
Ang pagpapakalat ng nucleating agent (talc) ay higit sa lahat. Gumamit ng ultra-fine talc (laki ng particle sa ibaba 5μm) at tiyaking masusing paghahalo sa panahon ng compounding stage.
-
Ang pagkontrol sa temperatura sa pangalawang extruder (yugto ng paglamig) ay ang nag-iisang pinakamahalagang salik para sa kalidad ng foam. Ang mga pagbabago sa temperatura ay dapat panatilihin sa loob ng ±1°C.
-
Suriin ang katatagan ng iniksyon ng ahente ng pamumulaklak; Ang pagbabagu-bago ng presyon sa sistema ng pag-iniksyon ay direktang nakakaapekto sa pamamahagi ng laki ng cell.
Problema 8: Labis na pag-urong sa foamed sheets
Ang labis na pag-urong ay humahantong sa dimensional na hindi pagsang-ayon, lalo na kapansin-pansin sa panahon ng downstream thermoforming operations.
Mga solusyon:
-
Isaayos ang bilis ng paghatak at ratio ng pagsabog (BUR). Ang wastong mga ratio ng draw ay nagtataguyod ng oryentasyon ng cell, na nagpapababa ng post-shrinkage.
-
Bahagyang dagdagan ang dosis ng nucleating agent—ang mas pinong mga istruktura ng cell ay nakakatulong sa mas mahusay na dimensional na katatagan.
-
Panatilihing katamtaman ang paikot-ikot na pag-igting. Ang sobrang pag-igting ay maaaring magdulot ng pag-urong ng kilabot habang ang sheet ay nasa ilalim ng stress sa roll.
5. Pang-araw-araw na Pagpapanatili at Pag-optimize ng Produksyon
Checklist ng regular na pagpapanatili:
-
Palitan ang mga screen pack batay sa pagtaas ng backpressure, hindi lamang kapag ang presyon ay naging kritikal na mataas. Magtatag ng isang nakapirming iskedyul ng pagpapalit para sa pagkakapare-pareho.
-
Pana-panahong hilahin ang tornilyo at siyasatin ang bariles para sa pagsusuot. Ang mga pagod na turnilyo ay makabuluhang binabawasan ang kapasidad ng plasticizing at kalidad ng output.
-
Ang mga calender roll bearings at drive chain ay madalas na hindi napapansin ang mga wear point. Regular na mag-lubricate at suriin ang parallelism ng roll.
Mga tip sa kahusayan ng enerhiya:
-
Mas mababang barrel temperature set point kung saan man pinahihintulutan ang kalidad ng plasticizing. Ang bawat pagbawas sa 5°C ay maaaring makatipid ng humigit-kumulang 3-5% sa pagkonsumo ng enerhiya.
-
I-insulate ang mga extruder barrel upang mabawasan ang pagkawala ng init sa kapaligiran.
-
Grind edge trim online hangga't maaari upang maiwasan ang pag-init muli ng pinalamig na scrap.
Matatag na operasyon ng aPS sheet extrusion linedepende sa tumpak na pagsubaybay sa kondisyon ng kagamitan at patuloy na pag-optimize ng proseso. Sa pagsasagawa, karamihan sa mga problema sa kalidad ay hindi nagmula sa mga depekto ng kagamitan ngunit mula sa mga detalye ng pagpapatakbo at mga pagbabago sa kapaligiran. Hinihikayat ang mga production team na magpanatili ng mga detalyadong log ng parameter ng proseso, na iniuugnay ang bawat pagsasaayos sa nagreresultang kalidad ng produkto. Sa paglipas ng panahon, ito ang nagiging pinakamahalaga, tukoy na manu-manong sanggunian sa halaman—mas kapaki-pakinabang kaysa sa anumang generic na gabay sa pagpapatakbo.